eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
La plupart des vis en acier inoxydable ne sont pas découpées dans des barres. Ils sont formés à froid à partir de fil à des vitesses qui surprendraient de nombreux ingénieurs, puis filetés, nettoyés et inspectés. Chaque étape laisse une empreinte digitale sur la vis finie : débit de grain, état de surface, précision du filetage et performances contre la corrosion. Dans cet article, le mot vis couvre les boulons et autres fixations filetées à tête. Si vous comprenez le processus, vous pourrez poser de meilleures questions sur les pièces que vous achetez et comprendre pourquoi deux vis de dimensions identiques peuvent se comporter de manière très différente dans le même assemblage.
Chaque vis commence par un fil machine en acier, généralement de 5,5 mm à 25 mm de diamètre, fourni dans des qualités choisies pour leur solidité et leur résistance à la corrosion. Les nuances austénitiques les plus courantes pour les fixations en acier inoxydable sont 304/304L et 316/316L. Le grade 316L contient du molybdène, qui améliore la résistance aux chlorures et aux acides, ce qui en fait le choix préféré pour les environnements marins, chimiques et alimentaires. Avant le formage, la tige est décapée pour éliminer le tartre, recouverte d'un lubrifiant d'étirage approprié et étirée à travers une série de matrices en carbure pour atteindre le diamètre exact requis pour la taille de vis à fabriquer.
Le tréfilage n’est pas seulement une question de diamètre. Il contrôle également le volume du flan qui remplira la matrice de tête et la dureté du fil que la tête peut gérer. Un fil trop dur peut se fissurer dans la filière ; un fil trop mou risque de ne pas remplir les coins pointus de la tête. C'est pourquoi un fabricant vérifie les certificats des matériaux entrants, la résistance à la traction et les défauts de surface avant la production.
La frappe à froid est au cœur de la fabrication moderne de vis. Une longueur de fil tréfilé est coupée au poids précis du flan, transférée à travers une séquence de matrices et frappée par des poinçons à grande vitesse. L'impact force l'acier à épouser la forme de la tête. Les têtes hexagonales, les têtes cylindriques, les têtes fraisées, les brides et les cols carrés peuvent tous être formés sans chauffer le métal. Parce que le matériau s'écoule, la structure du grain suit le contour de la tête au lieu d'être interrompue par la coupe. C'est la principale raison pour laquelle une vis à tête froide est plus solide et plus fiable qu'une vis usinée du même matériau.
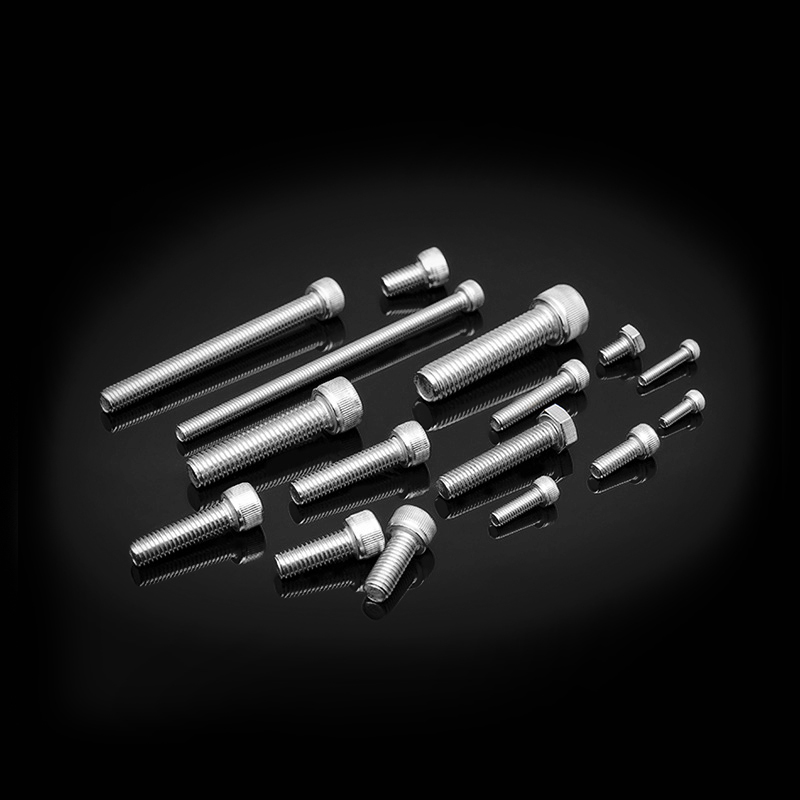
Un exemple courant de tête formée à froid est la vis à tête cylindrique à six pans creux. La douille hexagonale interne n'est pas extraite d'une ébauche usinée ; il est extrudé dans le collecteur, ce qui maintient la structure du grain continue.
 Vis à tête cylindrique à six pans creux en acier inoxydable DIN 912 La frappe à froid extrude la douille hexagonale interne, gardant la structure du grain continue. Convient aux connexions d'équipements mécaniques nécessitant une installation au couple et une fixation solide sous des charges élevées. Voir le produit →
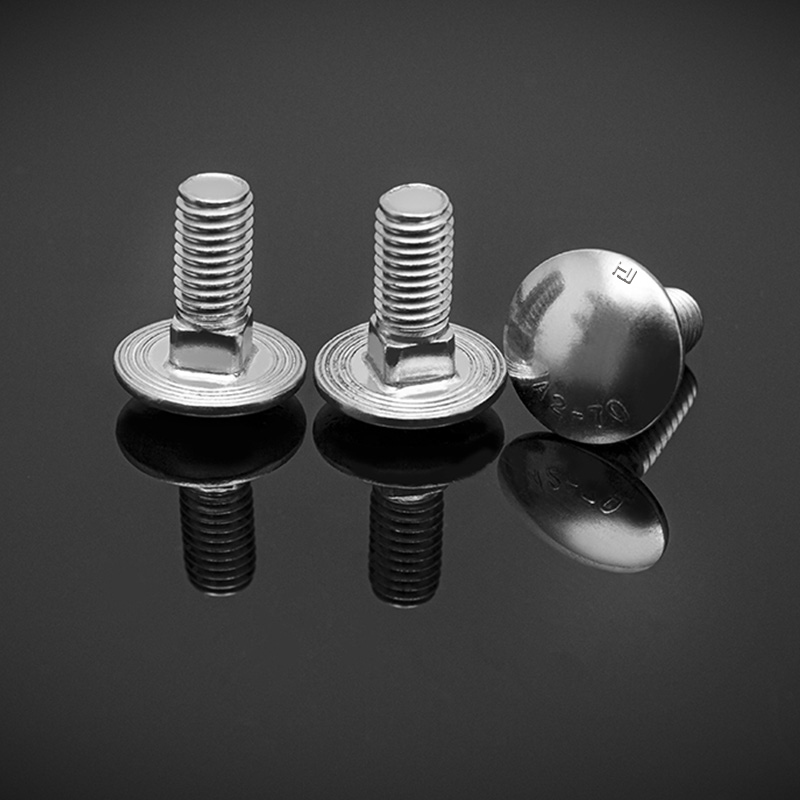
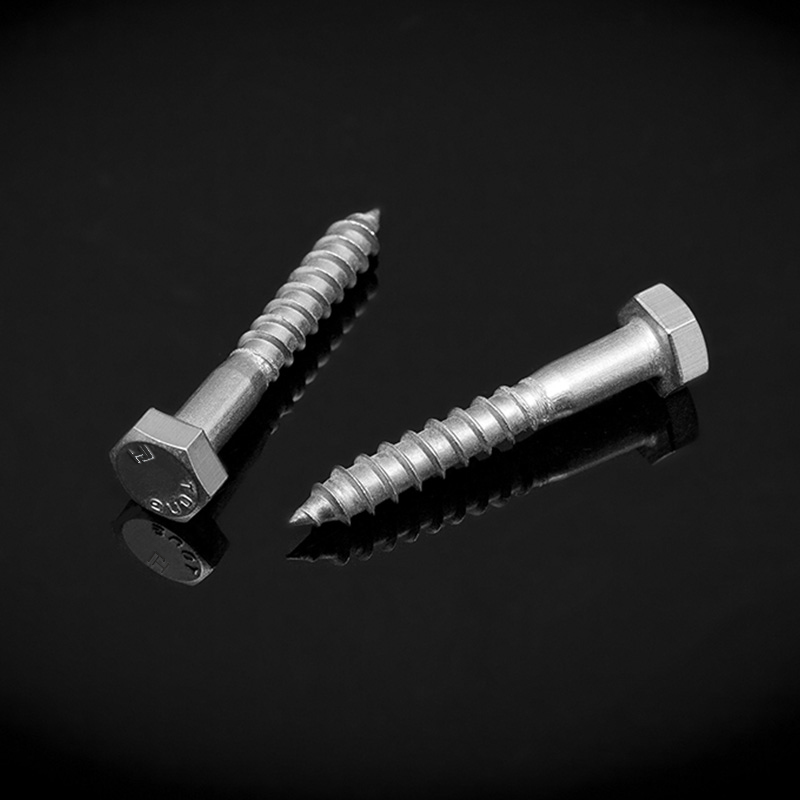
La frappe à froid produit également des formes de tête spéciales telles que des têtes de champignon à col carré, souvent utilisées dans les assemblages de bois et de structures, ainsi que des géométries non standard qui ne peuvent pas être découpées de manière économique.
Une fois la tête formée, le flan n’a plus de fil. L'étape suivante est le roulage du filetage, également appelé formage du filetage. L'ébauche est pressée entre des matrices plates ou entre des matrices cylindriques rotatives dont les arêtes et les rainures sont l'image miroir du filetage requis. À mesure que les matrices compriment l’acier, le matériau est poussé vers l’extérieur pour former les racines et les crêtes. Il n’y a pas de copeaux ni de perte matérielle.
Les fils roulés présentent plusieurs avantages :
Le filetage est réservé aux très gros diamètres, aux échantillons ou aux matériaux pas assez ductiles pour être laminés. Pour la plupart des vis en acier inoxydable des tailles M2 à M20, le laminage est la norme.
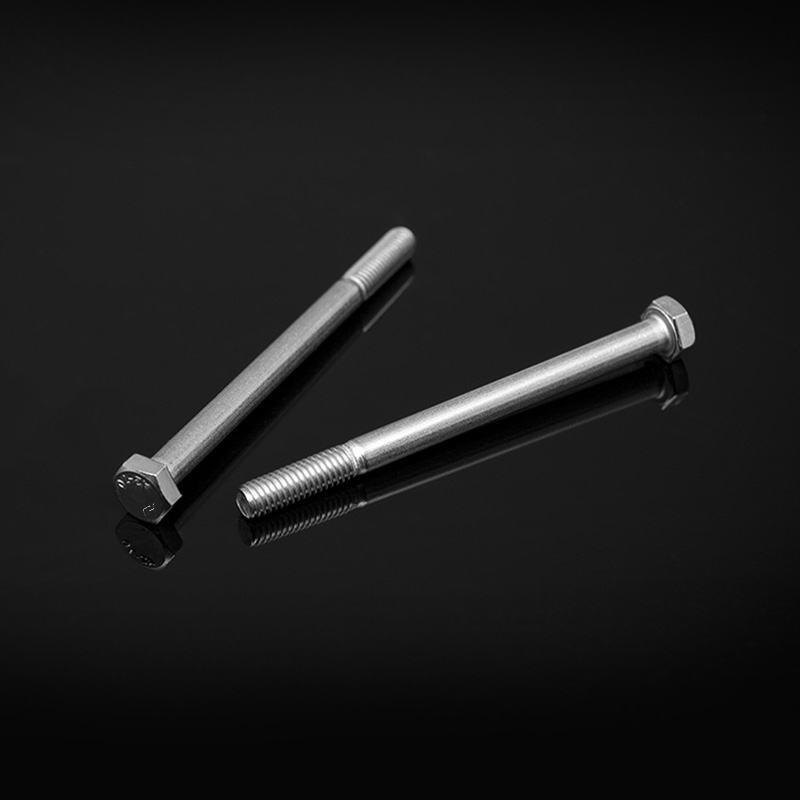
Les vis à tête hexagonale entièrement filetées produites selon DIN 933 en sont un exemple typique : la tête est frappée à froid et toute la longueur de la tige est roulée en un seul passage.
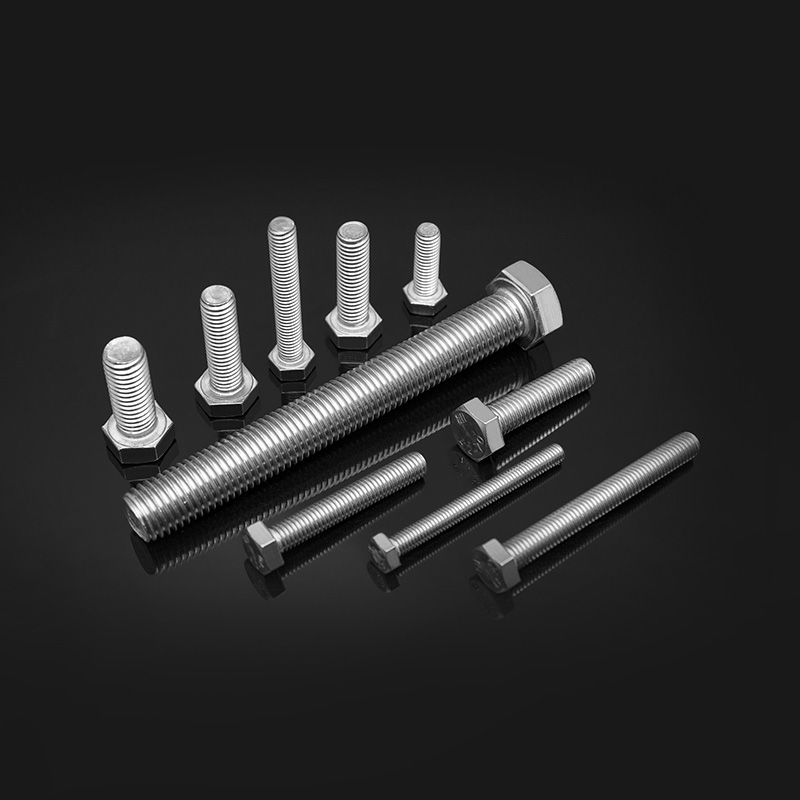 Boulons à tête hexagonale à filetage complet en acier inoxydable DIN 933 La conception entièrement filetée offre une connexion solide pour les applications intensives. Tête à froid et filetage laminés en un seul passage, adaptés aux équipements lourds, aux machines industrielles et à la construction. Voir le produit →
Une idée fausse courante est que les vis en acier inoxydable sont durcies par traitement thermique au four. En réalité, les nuances austénitiques telles que le 304 et le 316L ne peuvent pas être durcies par traitement thermique ; leur résistance vient du travail à froid induit par le tréfilage et la frappe à froid. Un traitement à basse température peut être appliqué pour soulager les contraintes résiduelles après un formage sévère, et le recuit peut restaurer la ductilité si le matériau a trop écroui.
Les aciers inoxydables martensitiques tels que 410 ou 420 sont différents : ils sont durcis par trempe et revenu et sont utilisés là où une dureté et une résistance à l'usure plus élevées sont nécessaires. Pour les fixations austénitiques industrielles, l'expression A2-70 ou A4-80 vous indique déjà la classe de propriété obtenue par écrouissage.
Après formage et traitement thermique, les vis sont nettoyées pour éliminer les lubrifiants et les fines métalliques, puis passivées dans un bain d'acide nitrique ou citrique. La passivation dissout le fer libre de la surface et favorise la couche naturelle d'oxyde de chrome qui confère à l'acier inoxydable sa résistance à la corrosion. Pour une surface plus brillante et plus lisse, l’électropolissage peut être spécifié.
Le contrôle qualité s'étend du fil entrant au carton emballé. Dans nos lignes de production, nous surveillons la taille du flan, le remplissage de la tête, le diamètre du pas de filetage, la dureté et l'état visuel de la surface. Les échantillons aléatoires finaux sont testés selon la norme applicable. Le tableau ci-dessous résume les contrôles courants.
| Vérifier | Ce qu'il vérifie | Méthode commune |
|---|---|---|
| Précision dimensionnelle | Hauteur de la tête, largeur de la tête, diamètre du pas de filetage | Pieds à coulisse, jauges à tampon, comparateur optique |
| Résistance mécanique | Charge d'épreuve, résistance à la traction | Machine d'essai de traction |
| Dureté | Résistance à l'indentation | Test Vickers ou Rockwell |
| Résistance à la corrosion | Résistance à la rouille rouge | Essai au brouillard salin |
| Qualité des surfaces | Bavures, fissures, marques de matrice | Inspection visuelle, microscope, test de magnétoscopie |
Les normes jouent un rôle important. L'ISO 3506-1 définit les classes de propriétés des fixations en acier inoxydable : A2-70 désigne une fixation austénitique de type 304 avec une résistance à la traction minimale de 700 MPa, tandis que A4-80 fait référence à une fixation de type 316 avec 800 MPa. Un fournisseur responsable marquera la tête chaque fois que la forme le permet et fournira des certificats de test appuyés par des enregistrements traçables.
Savoir comment sont fabriquées les vis change la façon dont vous les achetez. Les vis à tête froide et filetées fonctionnent généralement mieux que les vis coupées ou usinées sous charge de fatigue, elles sont donc préférées dans les moteurs, les véhicules ferroviaires, les éoliennes et les structures en acier. Mais le processus ne fonctionne bien que lorsque le fil est propre, que les matrices sont entretenues et que le programme d'inspection est réel.
Avant de passer une commande, demandez les certificats de matériaux, les marquages de classe de propriété, les rapports d'essais dimensionnels et les données sur le brouillard salin. Visitez l'usine ou demandez une preuve vidéo de la production. Des matrices de frappe à froid usées peuvent laisser des fissures sous la tête qui sont invisibles à l'œil nu, et un mauvais lot peut passer un simple contrôle dimensionnel tout en masquant les défauts internes. Un fournisseur digne de confiance vous montrera comment il contrôle ces risques.
Pour définir un cahier des charges pratique pour votre application, vous pouvez lire notre guide pour choisir des boulons en acier inoxydable .
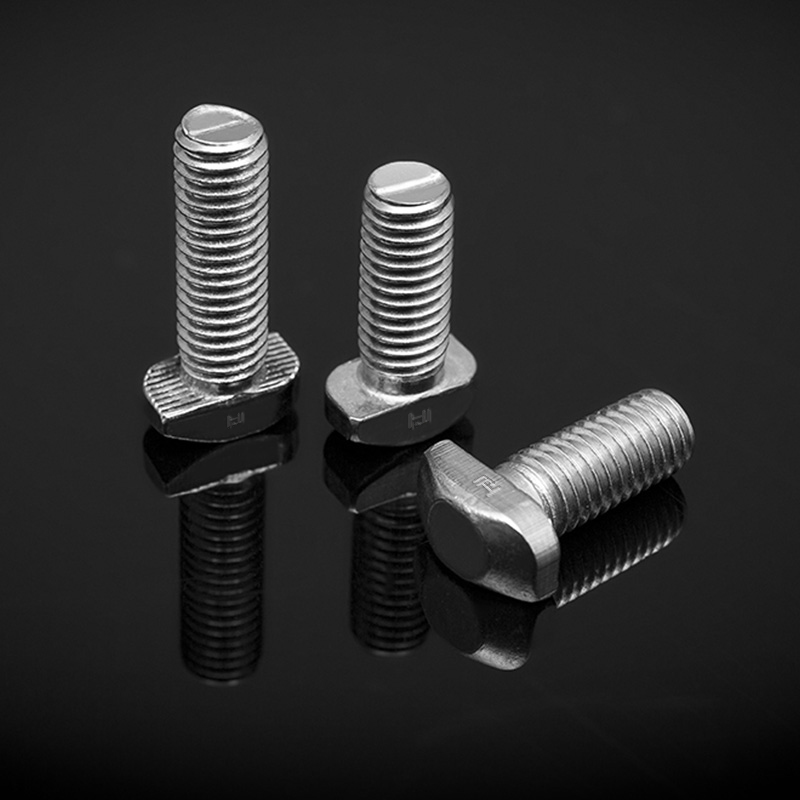
Des formes de tête spéciales sont également réalisées selon le même procédé. Par exemple, une tête de champignon à col carré est frappée à froid avec un collier carré sous la tête pour empêcher la rotation du bois ou des connexions structurelles.
 Boulons à col carré à tête champignon en acier inoxydable DIN 603 La tête semi-circulaire avec col carré empêche la rotation, idéale pour les joints en bois et en métal. Le filetage court convient aux matériaux plus tendres comme le bois, utilisé dans les meubles et les connexions structurelles. Voir le produit →
C'est le genre de variation qui prouve qu'un fabricant comprend la conception d'outillage, et pas seulement les normes du catalogue.
La fabrication de vis est une discipline de formage de précision. Une fois que vous savez comment les vis sont fabriquées, vous pouvez évaluer un fournisseur par la qualité de son fil, l'état de ses matrices, la stabilité de son filetage et l'exhaustivité de ses données d'inspection. C'est bien plus significatif que de comparer uniquement les prix.
Sujet Tolérance : 6g norme DIN 13-15, DIN 13-12 Diamètre de tige d d≤M20 : A2-70, A4-70 ; M20<d≤M39:A2-50、A4-50; d≥M39:C3、C4; d<M39
See Details
Droit d'auteur © Produits en acier inoxydable Cie., Ltd de Jiangsu Huajie. Tous droits réservés.